- 宇宸科技参展电子元器件产业峰会,展示EMLCC测试分选方案
- 展会回顾 | 宇宸科技精彩亮相2026第八届精密陶瓷产业链展览会
- 宇宸科技亮相2026年中国MLCC行业年会 展示ESI测试分选方案并发布业务合作新进展
- 宇宸科技亮相第六届固体氧化物电池论坛,以全流程设备赋能SOC产业高质量发展
- SEMICON China 2026:静电吸盘、探针卡、陶瓷加热器巨头云集,共筑半导体制造核心生态
- IACE CHINA 2026现场观察:先进陶瓷产业正在发生三大变化
PTC CT08004 热切机
PTC CT08004 生瓷切割机(热切机)刀片与载片台独立加热,自动调用切割与对准参数,可达每秒 7 次切割、0.005mm 精度与 9mm 切厚,适用 LTCC、HTCC、MLCC 及 PZT 生瓷巴块切割
产品概述
PTC CT08004 生瓷切割机(又称热切机)是面向多层陶瓷生坯巴块的高速精密切割设备,适用于 MLCC、片式电感、多层陶瓷模块与封装管壳的切道加工。设备以刀片与载片台独立加热软化生瓷,再由程序自动完成对准、切割与位置记忆,标准机型支持 8 英寸(203mm)方形巴块,适合企业量产线、高校与研究院所的工艺开发使用。
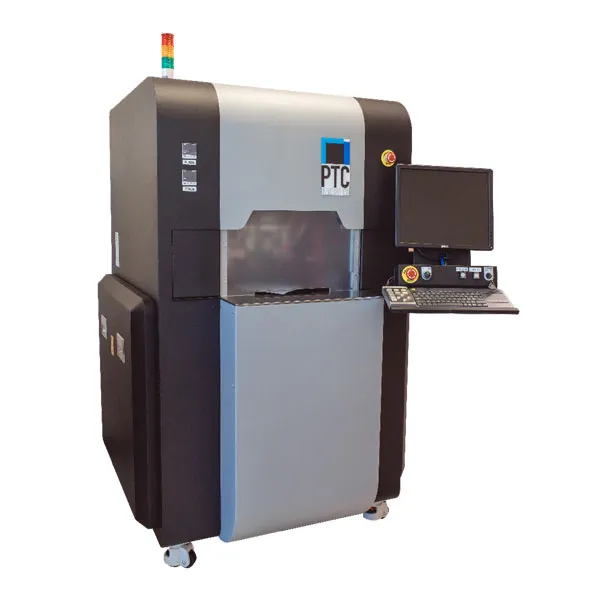
图1 PTC CT08004 生瓷切割机整机外观
CT08004 属于 PTC CT 系列陶瓷切割机,同系列还包括 6 英寸的 CT06004、10 英寸的 CT10001 与 12 英寸的 CT12001;带自动上下料的 CA 系列则面向连续批量生产。CT08004 在自动模式下每秒可完成 7 次切割,切割厚度可达 9mm,可切割 01005 尺寸元件,适合在生瓷阶段完成高密度切道加工,再进入烧结工序。
生瓷切割机的工作原理
生瓷巴块由多层陶瓷膜片叠层、压制而成,尚未烧结,内部含有有机粘结剂,常温下韧性偏低,直接切割容易出现切道崩边、膜层分层与刀片磨损加快的问题。CT08004 的切割刀片与载片台可分别设定加热温度,切道附近的生瓷在受热后软化,切削阻力下降,有助于获得更平整的切口与更稳定的切道质量。
切割前,操作员在设备软件中调出对应产品的程序,设备按程序依次定位切割位置、对准位置与摄像头位置,并设定刀片速度与切割深度;起点与终点位置可记忆,同一产品重复投产时不需要重新示教。对准由摄像头完成,光纤灯或 LED 照明为切道提供背光对比,便于确认切道偏差。进入自动模式后,直驱运动系统带动刀片沿设定路径逐刀切割,单次装夹即可完成整块巴块的切道;刀片与刀架温度的可调上限均为 100℃,可按材料与厚度调整,避免温度偏高造成粘结剂过度软化或刀片寿命下降。切割产生的碎屑由清洁系统处理,选配自动碎屑清洁与分离器残渣装置后,可减少停机清理频次。
生瓷切割机的典型应用领域
LTCC 与 HTCC:低温共烧与高温共烧陶瓷的封装管壳、陶瓷基板、射频与微波模块生瓷巴块,在烧结前完成外形与切道分割。
MLCC 与 MLCI:多层陶瓷电容器与片式叠层电感的生坯巴块切割,可切 01005 及以上尺寸元件,切口质量直接影响端电极与叠层结构。
PTC/NTC 与发热片:热敏、压敏电阻及陶瓷发热片的生瓷片分割,适合厚度较大、切道间距较密的品种。
PZT 与压电陶瓷:多层压电陶瓷、压电制动器等脆性材料的生坯切割,加热软化有助于降低切割裂纹风险。
铁氧体、吸波材料与陶瓷基板:各类功能陶瓷与复合材料的生坯切片,以及高校、研究院所多品种、小批量的工艺试验与打样。
设备核心特点
切割节拍:自动模式下切割速度可达 7 次/秒(厂商标称值),切道数量与上下料方式决定实际产出。
切割精度:切割精度为 ±0.005mm,配合摄像头对准,可满足高密度切道的尺寸一致性要求。
切割厚度:切割厚度上限为 9mm,覆盖常规生瓷巴块与较厚功能陶瓷片的加工需求。
幅面与元件尺寸:标准机型支持 8 英寸(203mm)方形巴块,可切割 01005 尺寸元件。
软件与程序:一键调用切割位置、对准位置、摄像头位置、刀片速度与切割深度,起止位置可记忆,切割程序存储条数不受限制。
换刀与维护:一键式刀片更换装置(厂方专利结构),刀片长度可选 4 至 10 英寸,厚度 0.4mm 并支持定制。
过程控制:可选自动碎屑清洁、膜片自动上下料与外部过程监控,便于接入连续生产与质量追溯。
技术参数
项目 | 参数 |
型号 | CT08004(PTC CT 系列陶瓷切割机) |
适用巴块尺寸 | 8 英寸(203mm)方形陶瓷巴块 |
切割速度 | 7 次/秒(自动模式,厂商标称值) |
切割精度 | ±0.005mm |
切割厚度 | 可达 9mm |
可切元件尺寸 | 01005 及以上 |
刀片长度 | 4 至 10 英寸 |
刀片宽度 | 0.75 至 1 英寸 |
刀片厚度 | 0.4mm(可定制) |
刀片温度 | 可调,上限 100℃ |
刀架温度 | 可调,上限 100℃ |
操作模式 | 自动 / 手动 |
设备尺寸 | 1355mm × 1465mm × 2025mm |
设备重量 | 约 500kg |
电源 | 两相 220 至 230VAC,20A,50/60Hz |
气源 | 100psi,7bar |
真空 | Venturi 系统 |
认证 | CE |
注:以上参数取自 PTC CT 系列切割机原厂规格书,为厂商标称值;切割速度、精度与可切厚度随巴块材料、切道间距、刀片状态与工艺条件变化,实际选型以样片试切结果为准。
可选配置
自动巴块上下料系统:适合批量稳定、单品种连续生产的产线,减少人工装夹与等待时间。
膜片自动上料与下料:适合薄片、膜片类产品,降低人工搬运造成的膜层变形风险。
厚巴块预热台:用于厚度接近 9mm 上限的巴块,进入切割前先行预热,缩短节拍并稳定切口。
一键式刀片更换装置:适合多规格、多品种切换的工艺场景,缩短换刀与对刀时间。
自动碎屑清洁与分离器残渣装置:适合长时间连续切割,减少切屑堆积对切道质量的影响。
外部过程监控:用于记录切割过程与设备状态,便于质量追溯与工艺复盘。
后处理钨钢刀片与光纤/LED 照明:钨钢刀片适合硬质材料与长寿命需求,光纤或 LED 照明用于提升对准对比度。
常见问题
问:CT08004 与 CT06004、CT10001 有什么区别?
答:三款机型结构与控制方式一致,主要差别在可切割的巴块幅面:CT06004 对应 6 英寸(152mm)、CT08004 对应 8 英寸(203mm)、CT10001 对应 10 英寸(254mm)。按现有产品幅面与后续扩产规划选型,幅面留有余量即可。
问:每秒 7 次切割在实际生产中能否达到?
答:7 次/秒为厂商标称值,指自动模式下的连续切道节拍,不含上下料、换片与首件确认时间。实际产出按切道总数乘以单刀时间,再叠加辅助时间估算;连续批量生产可选用带自动上下料的 CA 系列。
问:±0.005mm 的切割精度在什么条件下成立?
答:该数值为设备定位与重复定位能力的标称值。实际切道偏差还受巴块厚度均匀性、加热温度稳定性、刀片磨损状态与装夹方式影响,建议以首件测量结果确认工艺窗口后再批量投产。
问:9mm 厚的巴块怎么切比较稳妥?
答:厚巴块建议配预热台先行预热,并按厚度分步设定切割深度、适当降低刀片速度,避免单次切深过大造成崩边;具体参数需按材料与刀片规格试切确定。
问:设备对现场条件有什么要求?
答:需要两相 220 至 230VAC、20A 电源,100psi(7bar)干燥气源与 Venturi 真空系统,设备重量约 1.5 吨,安装位置需考虑承重与维护空间;整机通过 CE 认证。
问:CT 系列与 CA 系列如何选择?
答:多品种、小批量与工艺开发场景适合 CT 系列,人工上下料、切换灵活;单品种、大批量连续生产适合 CA 系列,自动上下料可减少人工干预,两者切割能力与参数体系一致。
- 上一篇:暂无
- 下一篇:暂无